


不锈钢是现代工业中最重要的结构材料之一,兼具耐腐蚀、高强度与卫生易洁等特性,广泛用于换热器、管路系统、真空设备、食品与制药装备。但对不锈钢薄壁件而言,熔化焊容易造成变形、烧穿和焊缝耐蚀性下降。因此在不锈钢关键件的生产中,炉中钎焊(Brazing)正获得越来越广泛的应用——它能在不熔化母材的前提下,获得致密、洁净、稳定的连接。
西安奥杰超钎制造科技股份有限公司专业从事工业钎焊炉的研发与制造,专注于不锈钢高温钎焊整体解决方案。
钎焊是采用熔点低于母材的钎料,将零件连接在一起的工艺。对不锈钢而言,它具有几项根本性优势:
变形**。 工件整体均匀升温,薄壁件——波纹管、薄壁管、膜片——不会因局部高温而变形,尺寸精度远高于熔化焊。
无氧化连接。 在真空或保护气氛(干燥氢、氮气)中,阻碍钎料润湿的铬氧化膜(Cr₂O₃)被分解或还原,钎料充分铺展并渗入毛细间隙。
接头强度高、致密性好。 设计合理的钎焊接头强度接近母材,可承受压力、振动与温度交变。
洁净美观。 焊缝光亮,无氧化皮、无钎剂残留,焊后无需酸洗清洗。
适合批量生产。 一炉多件或连续通过式生产,可同时钎焊数十至数百个相同组件,质量高度一致。
真空钎焊在 10⁻³–10⁻⁴ mbar 的残压下进行,是对质量要求**场合的**:波纹管、真空阀门、仪表组件,以及时效强化不锈钢等对热循环敏感的材料。真空钎焊可获得**无氧化的光亮接头,兼容镍基、铜基、银基钎料。
对批量生产的平面类和细长类零件(分水排、集流管、管板组件),采用氮氢保护气氛网带连续炉:工件连续通过预热区 → 钎焊区(1000–1110 °C)→ 保护气氛冷却区。产能可达每小时数百公斤,且每件产品质量稳定一致。
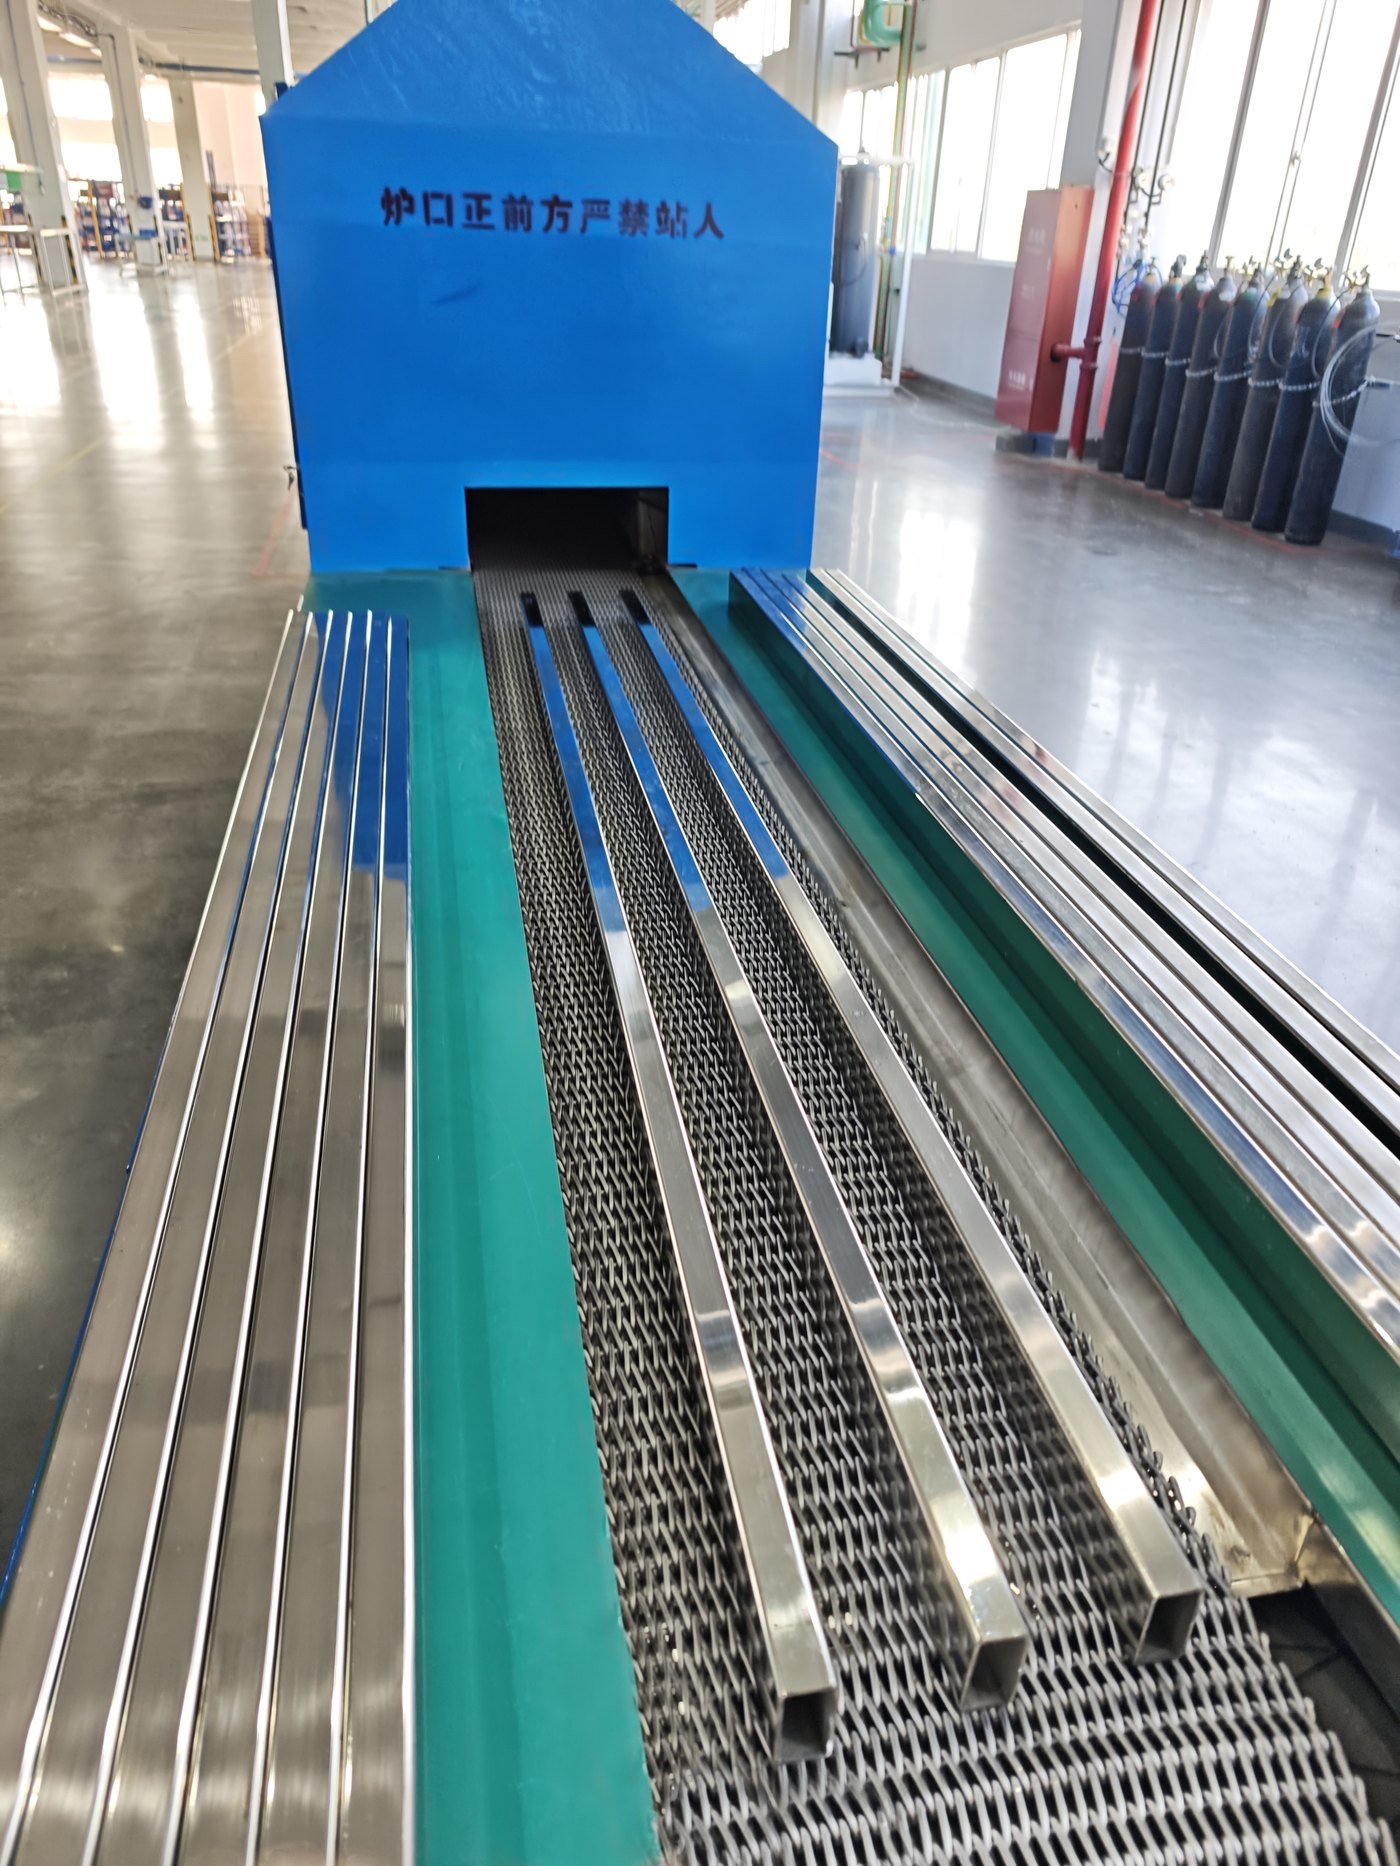 网带连续钎焊炉:不锈钢管件在保护气氛中连续进入高温钎焊区。
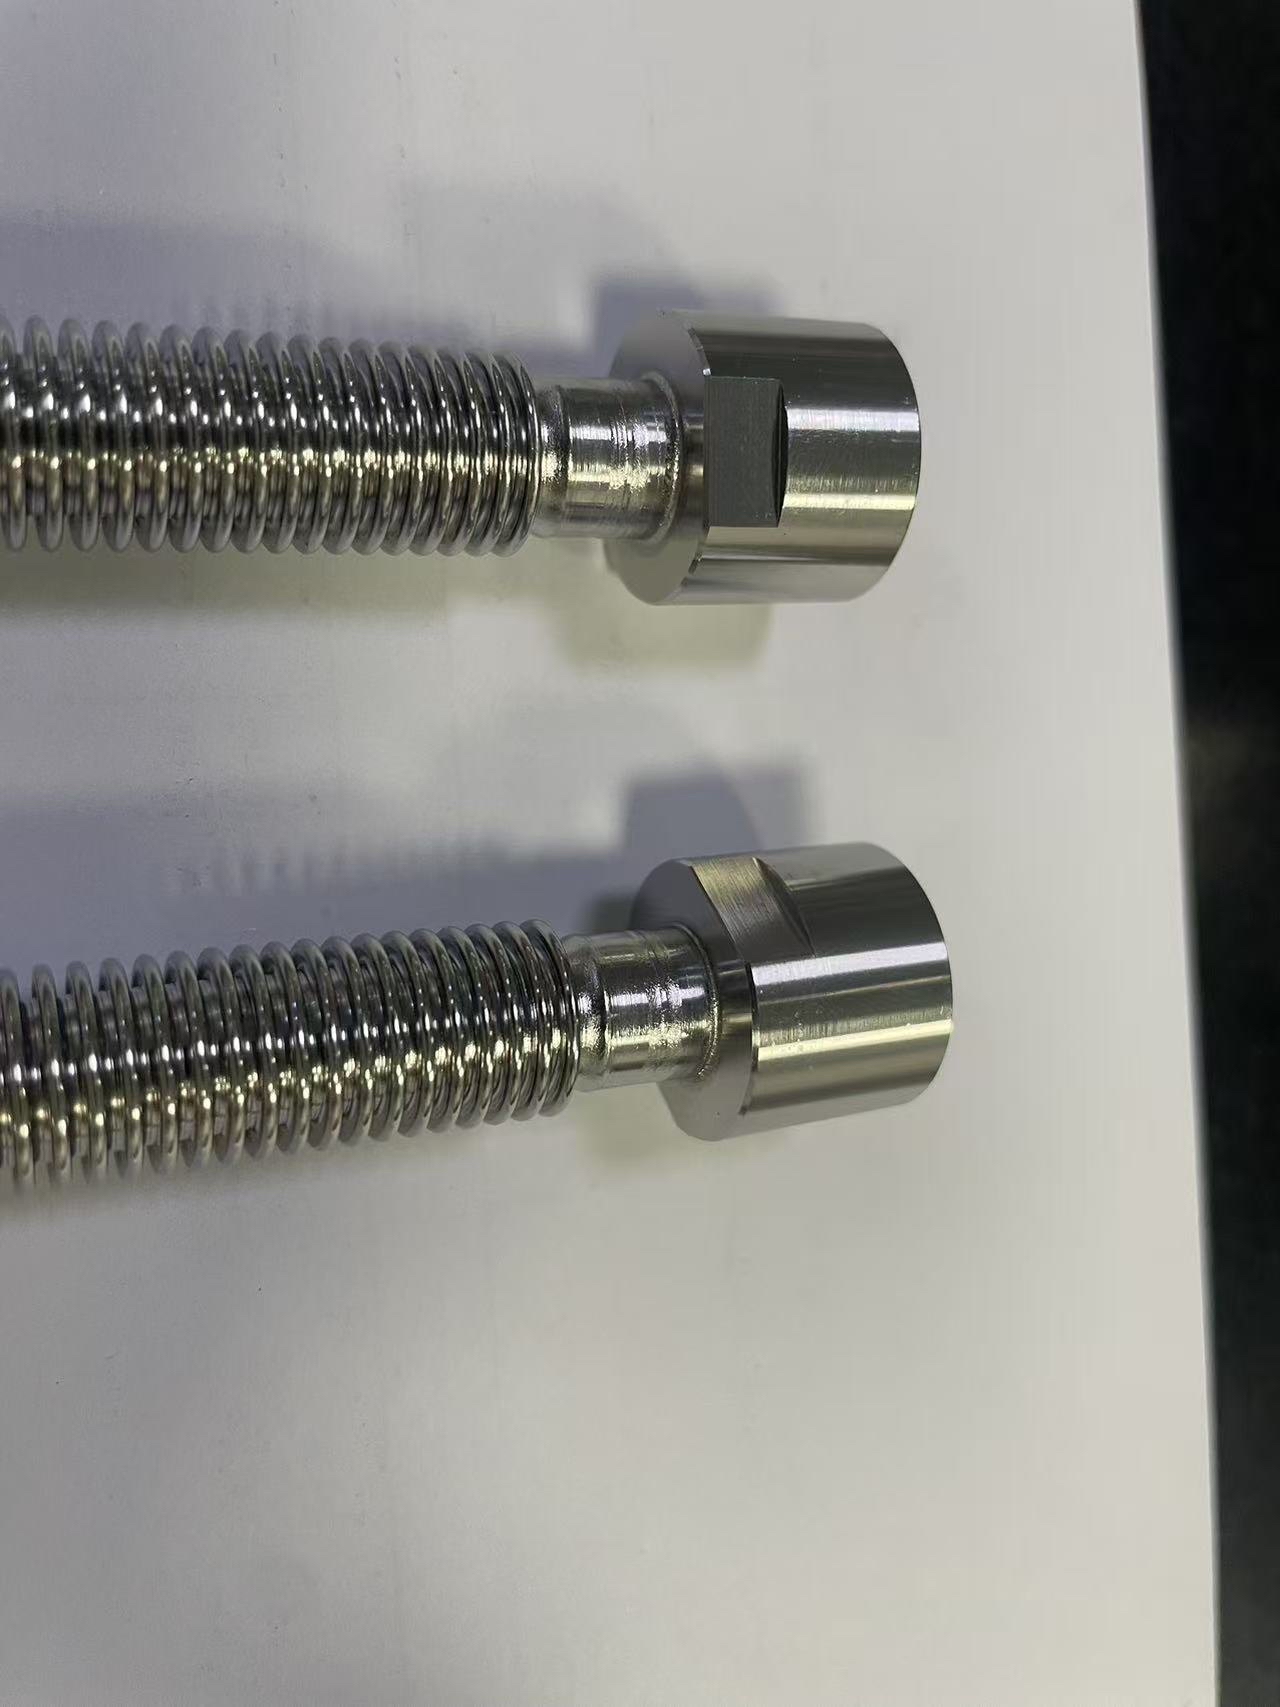
波纹管组件:薄壁不锈钢波纹壳体与接头钎焊连接,波纹无变形,密封可靠。
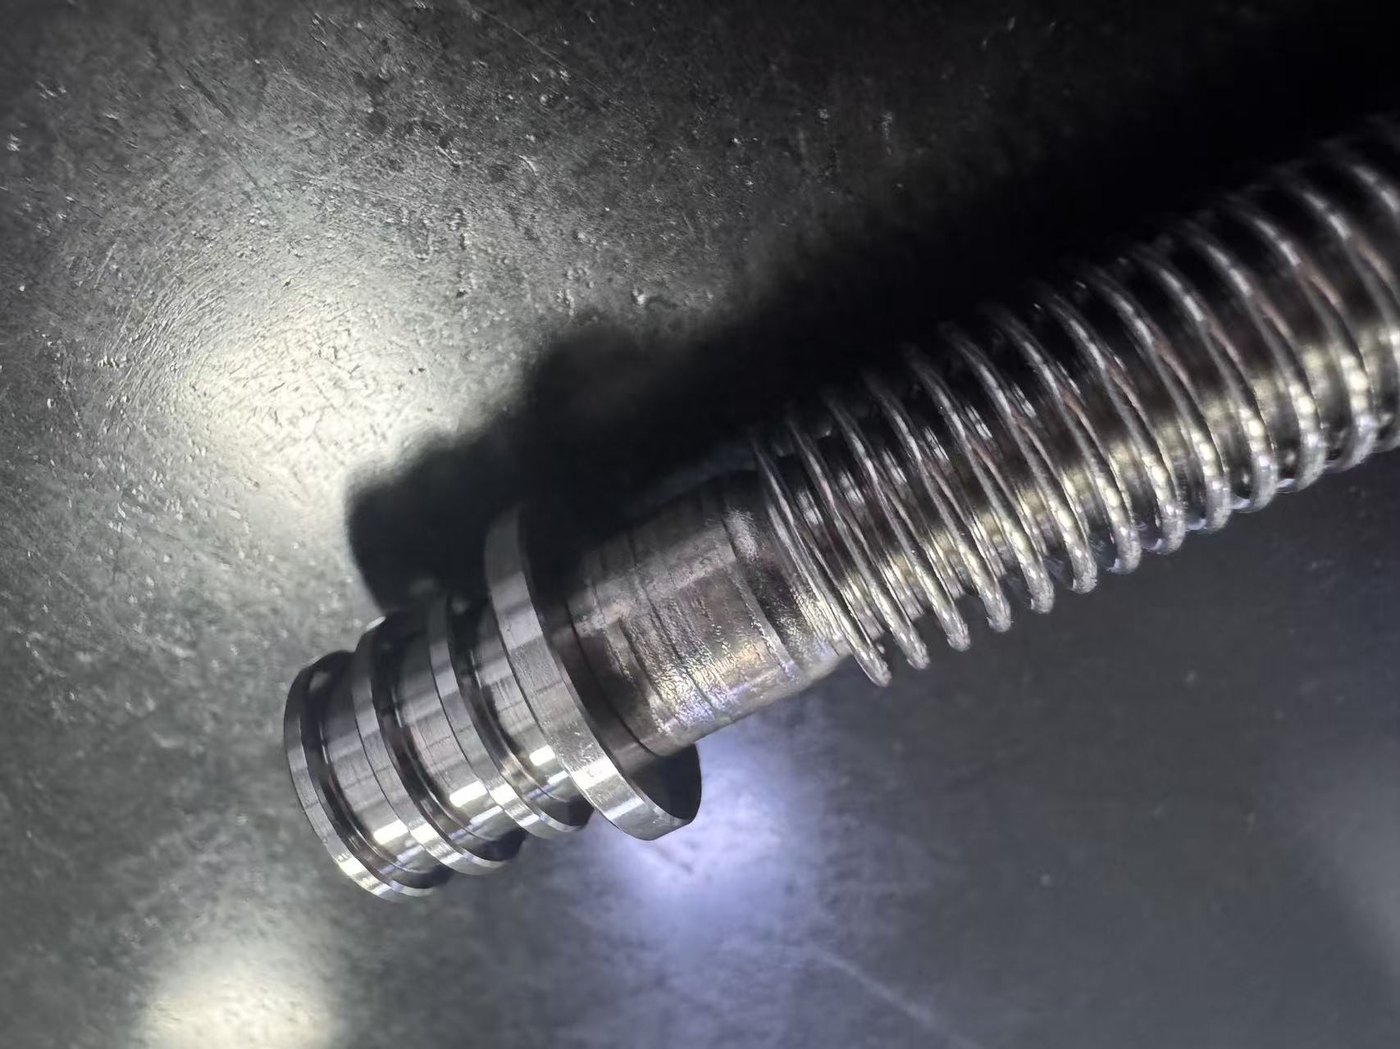
阀门波纹管组件:薄壁波纹管与端接头钎焊成一体,保持弹性与密封。
不锈钢钎焊件应用遍及众多行业:
换热设备。 316 不锈钢钎焊板式换热器广泛用于空调制冷、热泵和工业油冷却。在真空或保护气氛中以铜基、镍基钎料钎焊,兼顾导热性能与耐腐蚀性。
柔性管路系统。 不锈钢金属波纹管与软管用于补偿热位移、吸收振动,常见于能源、化工与暖通系统。波纹管壁厚仅0.12–0.3 毫米,与接头的连接只能采用钎焊——熔化焊会烧穿或损坏波纹。
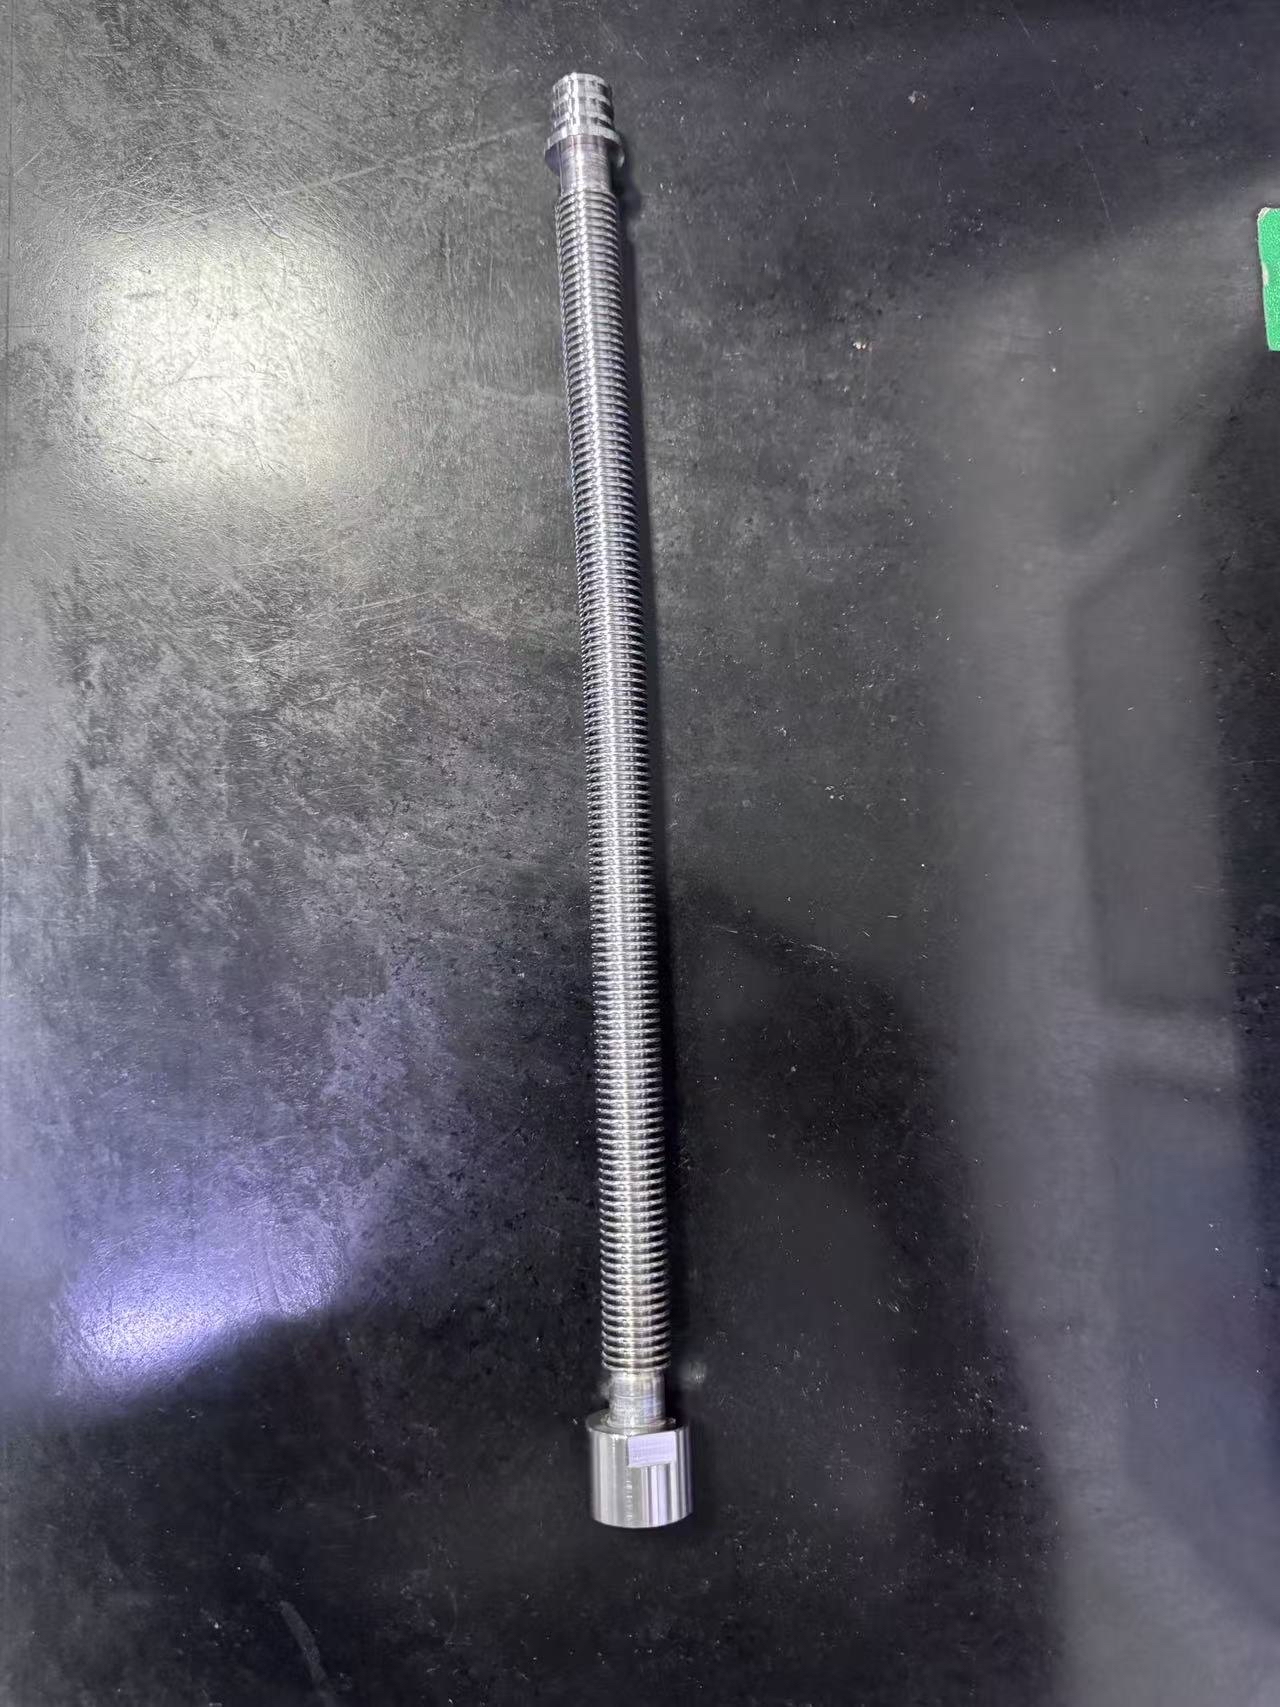
不锈钢柔性管:波纹管体与两端接头钎焊连接,焊缝平滑无烧穿。
分水排与流体回路。 钎焊分水排(汇流排)带有螺纹接口,用于水冷系统、气路与制冷回路:一个本体上可有 6 个至数十个出口,**接头一次热循环同时完成。
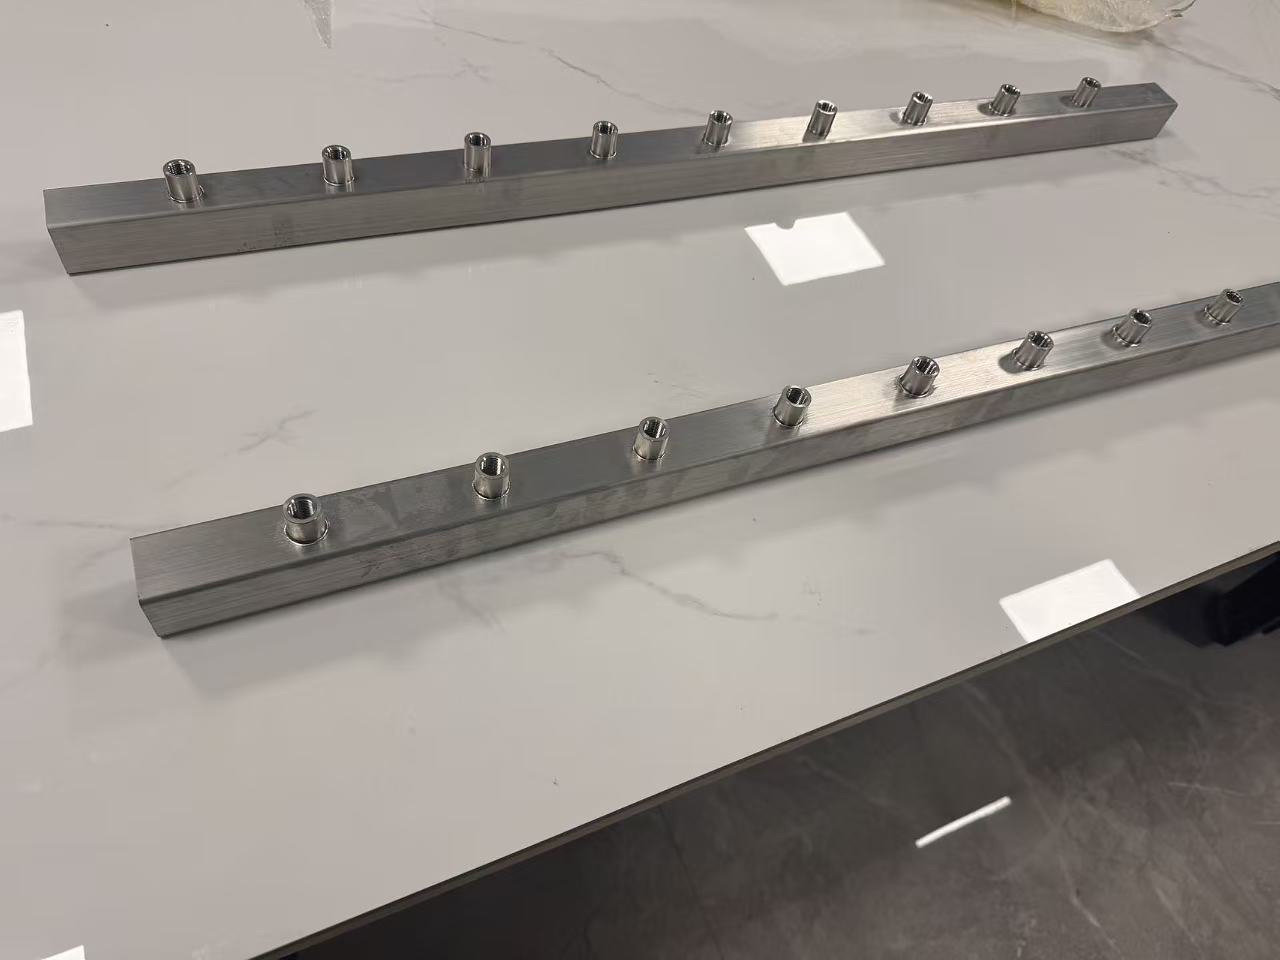
分水排:螺纹接头与本体一次钎焊成形,各接口质量一致。
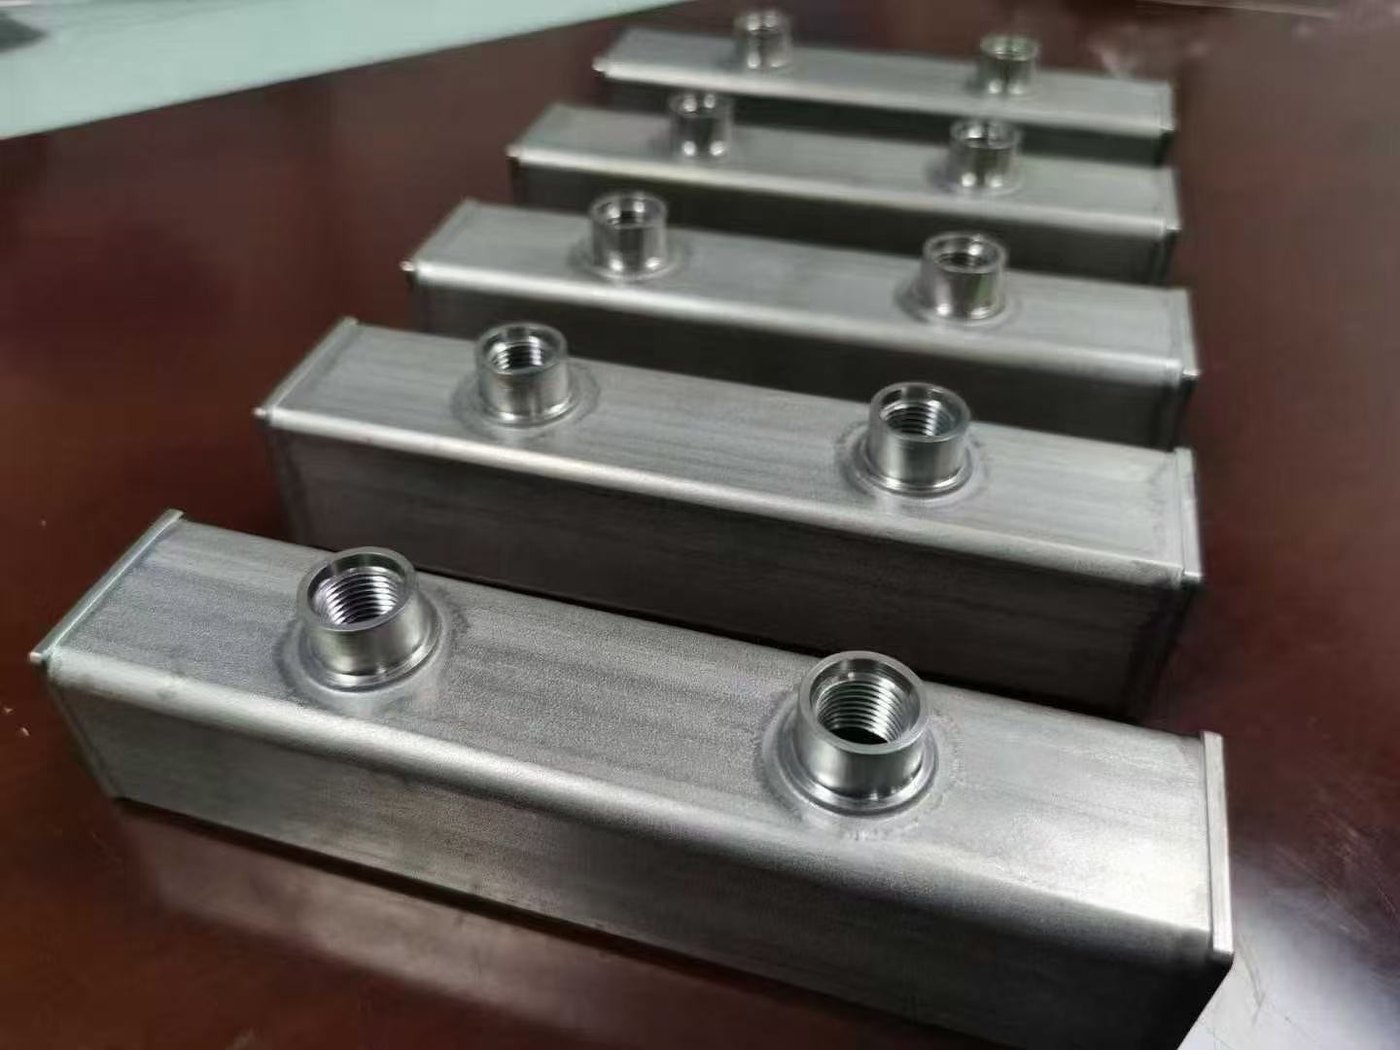
流体回路腔体组件:带接头的密封腔体,炉中钎焊完成。
管路结构件。 钎焊方形/矩形不锈钢管构件用于换热模块、气路与工业装备,兼顾刚度、密封与耐蚀。
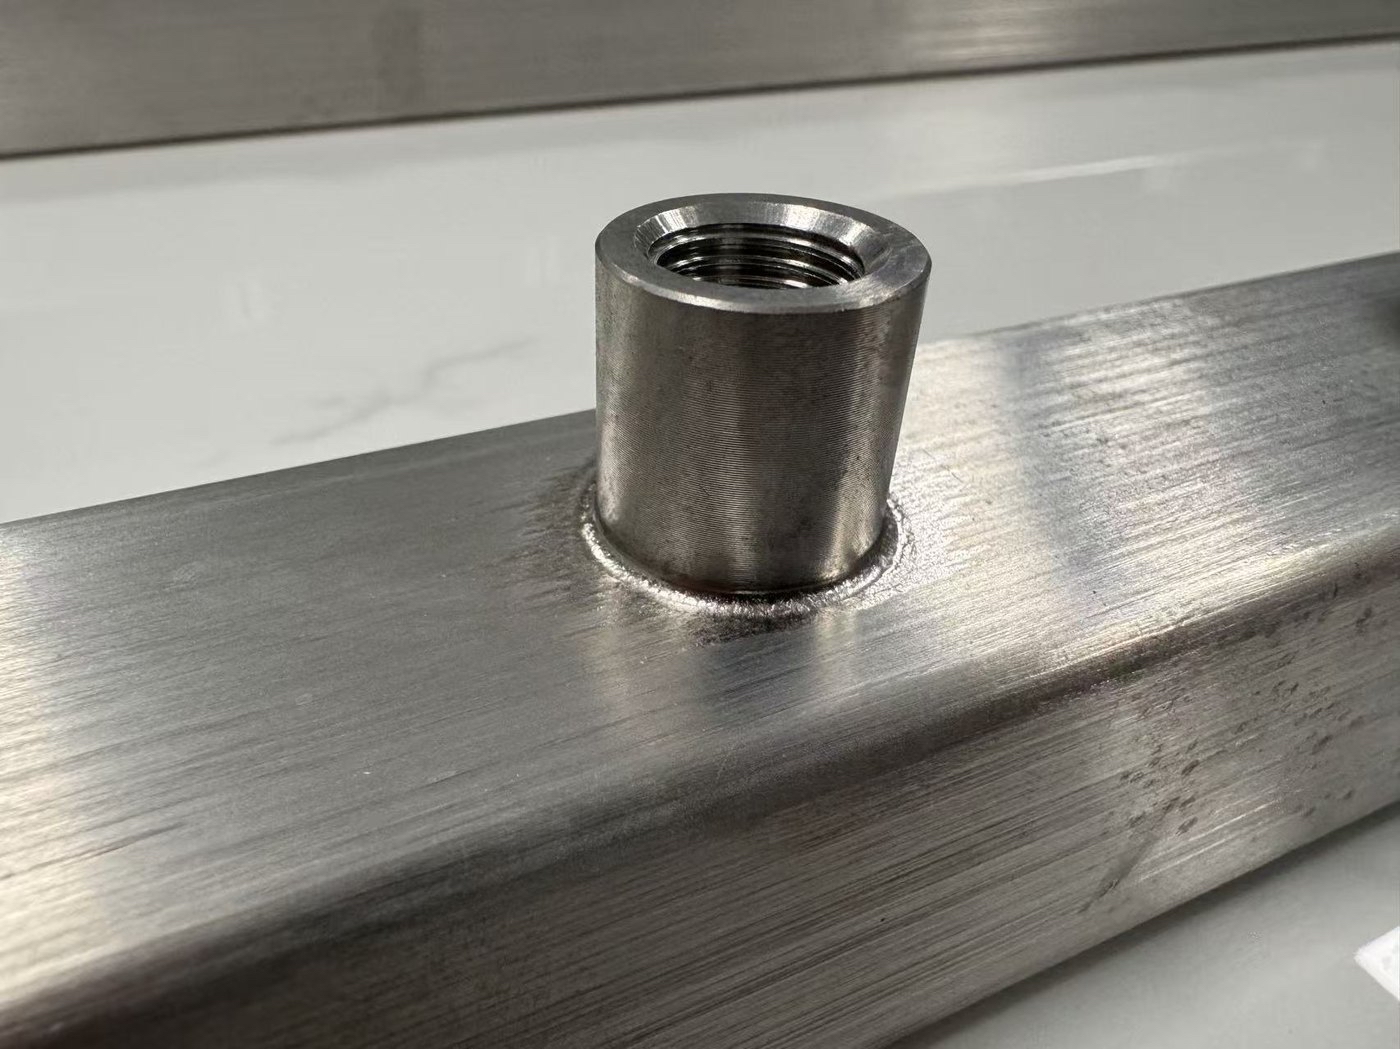
不锈钢方管构件:接头钎焊连接,焊缝平整无氧化皮。
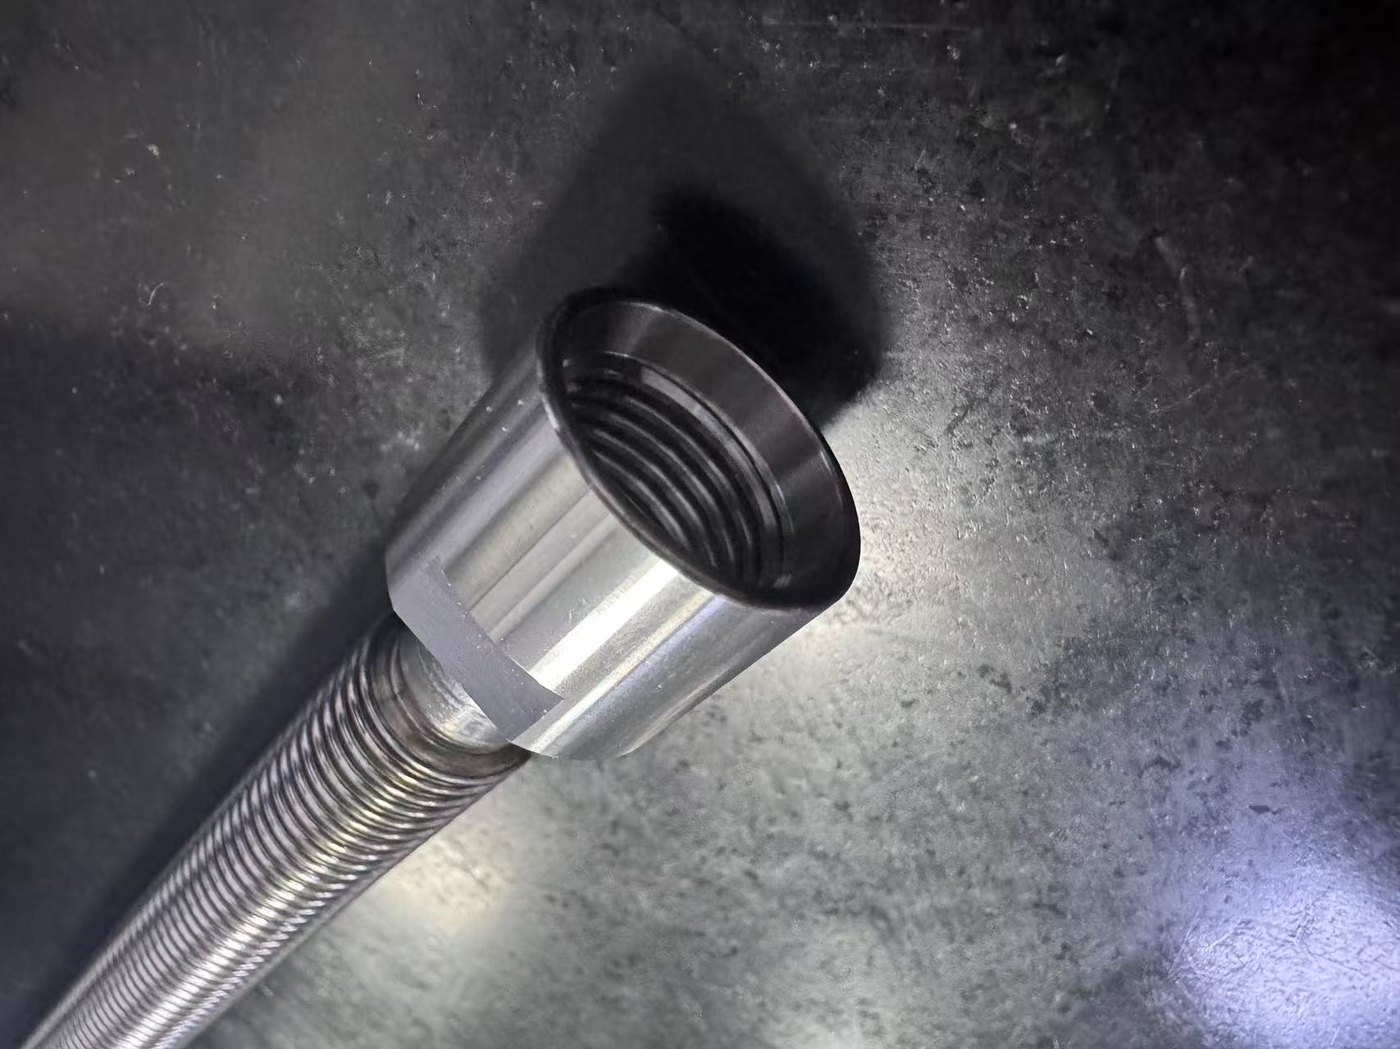
钎焊接头特写:接头与波纹壳体过渡平滑,无焊瘤、无烧穿。
零件准备。 脱脂清洗,配合面精密加工,连接间隙控制在 0.02–0.1 毫米,直接影响钎料毛细上升。
装配固定。 在工装中定位装配,按需预置钎料(箔、丝、膏)。
炉中钎焊。 按程序升温:干燥 → 升温 → 钎焊温度保温(铜基钎料 1090–1110 °C,镍基钎料可达 1200 °C)→ 控制冷却。
保护气氛冷却。 工件在冷却区隔绝空气降温,表面保持光亮,无回火色。
质量检验。 检查气密性、几何尺寸与焊缝外观;关键件进行射线检测与耐压试验。
批量成本低。 工艺参数定型后,人工参与极少,炉子自动完成循环,废品率稳定在低水平。
保持不锈钢性能。 精确控制热循环,避免在 450–850 °C 区间长时间停留,防止铬碳化物析出和晶间腐蚀。
可连接异种金属。 不锈钢可与铜、黄铜、镍基合金在同一循环中实现连接。
清洁环保。 不使用腐蚀性钎剂,无酸洗废水;保护气氛钎焊是清洁工艺。
炉中钎焊是现代不锈钢制造的关键工艺:从波纹管、柔性软管到板式换热器和分水排,都离不开高性能钎焊炉。正确选择设备——高端单件用真空炉、批量生产用网带连续炉——直接决定产品质量、成本与可靠性。
西安奥杰超钎制造科技股份有限公司生产真空钎焊炉与网带连续钎焊炉,面向客户需求定制不锈钢钎焊工艺方案,提供"交钥匙"整体解决方案。
联系方式: 余建星 | 西安奥杰超钎制造科技股份有限公司 电话/WhatsApp:+86 138 9143 3807 网址:www.xaaj.com
部分图文转载自网络,版权归原作者所有,如有侵权请联系我们删除。如内容中如涉及加盟,投资请注意风险,并谨慎决策

